Máquina para fabricar puertas de WPC supera las pruebas de fábrica para un proyecto en Arabia Saudita.
22 octubre, 2026
Una prueba de extrusión de perfiles de ventana debe producir secciones que el fabricante pueda utilizar. Las superficies lisas y el peso uniforme son comprobaciones útiles, pero no indican si el junquillo encaja correctamente, si la junta permanece en su ranura o si el inserto de refuerzo se desliza correctamente en la cámara.
El proceso de extrusión de perfiles de ventanas de uPVC abarca la preparación del compuesto, la alimentación del material fundido, el utillaje, la calibración, el enfriamiento y la tracción. Cada etapa influye en las dimensiones y el estado del material, factores que posteriormente determinan la calidad de la fabricación. Esta guía explica la secuencia y las comprobaciones que los ingenieros y responsables de compras deben incluir al especificar una línea de producción.
uPVC significa cloruro de polivinilo no plastificado: una formulación de PVC rígido sin plastificantes añadidos intencionalmente para hacer el material flexible. Los perfiles de ventanas son compuestos que contienen resina de PVC y aditivos, en lugar de resina pura.
La extrusión produce secciones continuas con una sección transversal definida. Estas incluyen marcos, hojas, montantes, travesaños, junquillos y perfiles asociados. Las secciones principales de las ventanas suelen contener cámaras, ranuras para juntas, herrajes y espacios diseñados para refuerzo.
Las ventanas terminadas requieren una etapa de fabricación posterior. Según el sistema, esta etapa incluye el corte, el mecanizado de las aberturas para el drenaje y los herrajes, la inserción de refuerzos, la soldadura de esquinas, la limpieza de soldaduras, la instalación de herrajes y juntas, y el acristalamiento. El refuerzo metálico se instala normalmente durante la fabricación; no se crea mediante la extrusión de PVC.
Los perfiles de ventana forman parte del proceso de fabricación de perfiles de PVC en general , pero su utillaje e inspección deben tener en cuenta las interfaces dentro de un sistema de ventana completo.
Ejemplos de perfiles de ventanas. El dibujo de la sección debe identificar paredes, cámaras, ranuras y elementos de acoplamiento.
Entregue al proveedor del equipo los planos de sección transversal aprobados y muestras representativas. Identifique las superficies expuestas, las dimensiones críticas, los espesores de pared, las holguras de refuerzo, las ranuras de la junta, las interfaces de los cordones y las longitudes de corte previstas.
Un sistema de ventanas generalmente requiere varias secciones compatibles. Enumere el marco, la hoja, el junquillo y demás componentes que deben funcionar con el equipo propuesto. Cada sección transversal suele requerir su propio troquel y herramientas de calibración, aunque algunas líneas admiten varios juegos de herramientas dentro de su rango de operación.
Especifique la formulación, el color, el acabado, el rendimiento objetivo aceptado y las pruebas de producto requeridas por el mercado objetivo. No dé por sentado que la misma velocidad o configuración de refrigeración se aplica a todas las secciones simplemente porque todos los productos se denominan perfiles de ventana.
Dosificación y mezcla → alimentación → extrusión de doble husillo → formación de matriz → calibración al vacío → enfriamiento → transporte → corte y marcado → inspección y embalaje.
| Fase | Función principal | Punto de control del perfil de ventana |
|---|---|---|
| Preparación de compuestos | Distribuya los aditivos de manera uniforme en toda la resina. | Receta, identidad del lote, ciclo de mezclado y consistencia de la mezcla. |
| Alimentación y extrusión | Transportar, plastificar, homogeneizar y ventilar el compuesto. | Alimentación estable, historial térmico, carga del motor, vacío y presión de fusión. |
| Conformado de matrices | Distribuya el material fundido en la sección requerida. | Equilibrio del flujo a través de paredes, nervaduras, ranuras y bordes. |
| Calibración y refrigeración | Sostenga la sección caliente mientras se estabilizan las dimensiones. | Alineación de herramientas, vacío, condiciones del agua y equilibrio de refrigeración. |
| Arrastre y corte | Controla el movimiento y produce longitudes específicas. | Coordinación de velocidad, presión de agarre, calidad final y longitud. |
| Inspección y embalaje | Liberar perfiles compatibles y trazables para su fabricación. | Dimensiones acondicionadas, ajuste de acoplamiento, pruebas requeridas y soporte de almacenamiento. |
El compuesto suele incluir resina de PVC, estabilizadores térmicos, lubricantes, auxiliares de procesamiento, modificadores de impacto, pigmentos y un contenido controlado de cargas. El dióxido de titanio puede incluirse en formulaciones blancas para exteriores para mejorar la pigmentación y la resistencia a la intemperie, seleccionándose el grado y la dosificación como parte de la formulación completa.
El grado de resina, el equilibrio de aditivos, las características del relleno y cualquier material reciclado afectan el procesamiento y las propiedades finales. Utilice una fórmula específica para perfiles de ventana en lugar de transferir una fórmula para paneles de uso general. Las declaraciones de materiales y las afirmaciones de rendimiento deben estar respaldadas por la información del compuesto en cuestión.
Una mezcladora de PVC con ciclos de calentamiento y enfriamiento prepara la mezcla seca. La etapa de mezclado en caliente dispersa los ingredientes pesados; la etapa de enfriamiento lleva la mezcla a las condiciones especificadas para su almacenamiento y uso.
El producto final es una mezcla seca, no un producto fundido. Controle la secuencia de adición, la masa del lote, el tiempo de mezclado, las condiciones de descarga y la ruta de transferencia. Establezca los valores operativos mediante la cualificación de la formulación, en lugar de considerar una temperatura de mezclado como universal.
El alimentador suministra la mezcla seca a la extrusora a un ritmo controlado. Dos husillos entrelazados la transportan y mezclan, mientras que el calor externo y el trabajo mecánico favorecen la plastificación. La unidad de procesamiento suministra entonces una masa fundida razonablemente uniforme a la boquilla.
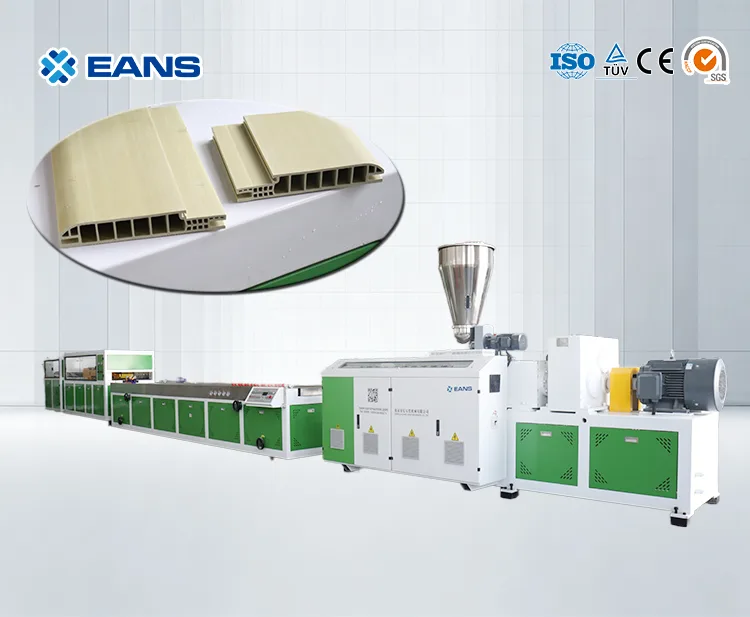
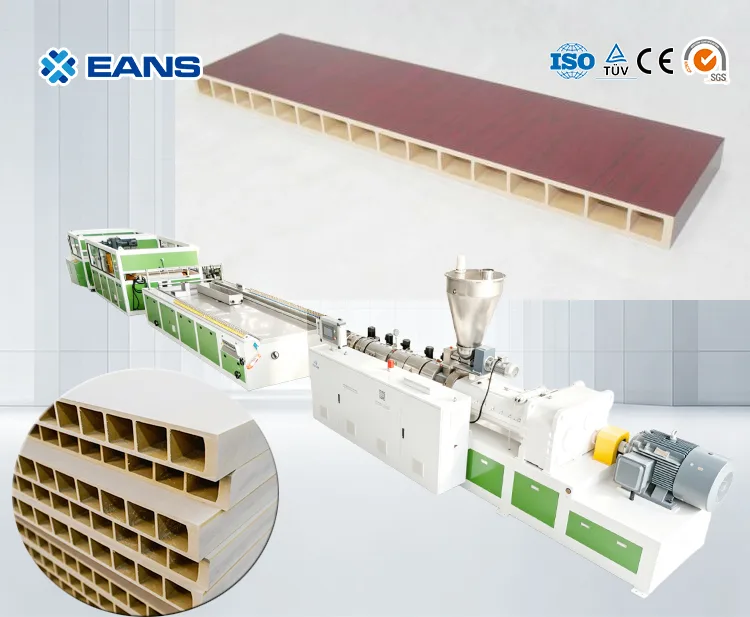
Los perfiles de ventanas de PVC rígido se pueden procesar en sistemas de doble husillo cónicos o paralelos. La selección depende de la formulación, la producción, las herramientas y el diseño del proceso del proveedor. La página de la máquina de extrusión de perfiles de ventanas de uPVC de EANS describe una configuración de doble husillo cónico con herramientas para perfiles y equipos posteriores.
Supervise la consistencia de la alimentación, la corriente del motor, las tendencias de temperatura, el vacío y la presión de fusión. La ventilación elimina el aire y la materia volátil en las condiciones de procesamiento previstas. Un historial de calor excesivo puede dañar el PVC; aumentar el punto de ajuste del cilindro por sí solo puede no corregir una plastificación inadecuada o un perfil de husillo inapropiado.

La matriz dirige el material fundido hacia las paredes, nervaduras, cámaras y detalles de la sección de la ventana. El flujo debe estar equilibrado entre las partes con diferentes espesores y resistencia al flujo.
El diseño y la configuración de la matriz tienen en cuenta el comportamiento del material entre la salida de la matriz y el producto enfriado. Por lo tanto, la abertura de la matriz no puede considerarse una simple copia de la sección transversal final con sus dimensiones definitivas.
Inspeccione el estado de las herramientas, el equilibrio del flujo, la alineación y la facilidad de limpieza. Una línea superficial repetida o un error de espesor localizado pueden indicar un problema con las herramientas, pero también se deben verificar el estado del compuesto y los ajustes posteriores antes de modificar la matriz.
Las herramientas de extrusión para perfiles de ventana deben coincidir con la sección aprobada y el sistema de calibración.

El perfil caliente presenta una rigidez limitada al salir de la matriz. La calibración por vacío permite que las superficies exteriores entren en contacto controlado con la herramienta de calibración mientras comienza el enfriamiento. La herramienta de calibración soporta la geometría que un extrudido libre y sin soporte no podría mantener con precisión.
Confirme la alineación entre el chip, los calibradores, la sección de enfriamiento y el sistema de arrastre. Supervise la estabilidad del vacío y las condiciones de contacto. Aumentar el vacío sin identificar la causa de un problema dimensional puede generar marcas o una fricción excesiva.
Verifique las características funcionales, así como el ancho y la altura totales. Pequeñas variaciones alrededor de una ranura para junta o una conexión de junquillo pueden afectar el montaje, incluso cuando las dimensiones principales se mantienen dentro de la tolerancia.
La sección de enfriamiento elimina el calor mientras el perfil está soportado. La temperatura del agua, el caudal, la distribución del enfriamiento, la disposición de las paredes y la velocidad de la línea influyen en la uniformidad con la que se estabiliza la sección.
Las zonas más gruesas y las superficies con diferente soporte pueden enfriarse a ritmos distintos. El enfriamiento desigual, la desalineación, la tracción y el calor residual pueden provocar deformaciones o torsiones. Especifique las condiciones del agua y la capacidad de enfriamiento para la sección en cuestión y la velocidad de producción prevista.
Inspeccione los perfiles después del período de acondicionamiento acordado, así como a la salida de la línea de producción. Las mediciones en caliente por sí solas no determinan el ajuste final, la rectitud ni la estabilidad durante el almacenamiento.
El sistema de arrastre desplaza el perfil de forma continua a través del equipo posterior. Su velocidad debe mantenerse sincronizada con la producción de material fundido. Con una producción de masa constante, aumentar la velocidad de la línea reduce la masa por metro; los cambios incontrolados pueden alterar las dimensiones de la pared o provocar una reducción excesiva de la profundidad de penetración.
Utilice un agarre suficiente para evitar resbalones y, al mismo tiempo, prevenir la deformación de las secciones huecas. Verifique el estado de la vía, la presión de contacto, el soporte del perfil y la estabilidad de la velocidad.
La cortadora produce la longitud de envío especificada. La sincronización, el estado de la cuchilla, el soporte y la temperatura del perfil afectan la calidad final. Cuando se aplica identificación, registre el código del producto, el lote y la información de producción para que las reclamaciones y las pruebas de fabricación puedan rastrearse hasta la serie correcta.
Algunos sistemas utilizan la coextrusión para una capa superficial diferente, un compuesto de núcleo aprobado o un sello compatible integrado. Estas opciones requieren extrusoras auxiliares, utillaje, control de materiales y validación de la interfaz adecuados; no son funciones automáticas de todos los sistemas base.
La laminación con película decorativa sigue un procedimiento definido de preparación del sustrato y adhesión. Confirme la compatibilidad entre la película y el adhesivo, las condiciones de aplicación, las comprobaciones de adherencia y los requisitos para la soldadura posterior y la limpieza de las esquinas.
Los perfiles de color y laminados deben estar homologados para la exposición prevista. Una prueba con un perfil blanco no demuestra el rendimiento de todos los sistemas de superficie.

Coordinar la extrusión, la calibración, el enfriamiento, la tracción y el corte para cada perfil especificado.
| Articulo de INSPECCION | Verificación sugerida | Por qué importa |
|---|---|---|
| Dimensiones de la pared y la sección | Mida las ubicaciones definidas comparándolas con el plano aprobado después del acondicionamiento. | Controla la geometría de la sección e identifica las variaciones de espesor locales. |
| Cámara de refuerzo | Verifique las holguras y el ajuste con el inserto o calibre especificado. | Permite la instalación repetible de refuerzos. |
| Interfaz de la ranura y el reborde de la junta | Utilice piezas de acoplamiento homologadas y un método de ajuste o sujeción acordado. | Revela problemas de ensamblaje que las dimensiones generales podrían pasar por alto. |
| Rectitud, curvatura y torsión | Inspeccione las longitudes admitidas utilizando un método y un período de acondicionamiento definidos. | Limita los problemas de fabricación y alineación. |
| Rendimiento del material y de las esquinas soldadas | Realice las pruebas de impacto, de reversión térmica y de soldadura especificadas con una preparación controlada. | Comprueba propiedades que la apariencia y el peso no pueden determinar. |
| Superficie, color y extremos cortados | Comparar con las muestras aprobadas y los límites de defectos acordados. | Controla la calidad visible y la preparación para su manipulación y fabricación. |
El peso por metro es una tendencia útil en la producción, pero un peso uniforme puede ocultar diferencias en la distribución de la pared. Combine los registros de peso con mediciones dimensionales y verificaciones funcionales. La calificación de resistencia a la intemperie y las pruebas de ventanas terminadas deben seguir las especificaciones previstas, en lugar de inferirse del modelo de la línea de extrusión.
Primero, confirme la medición y luego compare la prueba afectada con una línea base aprobada. Modifique una variable controlada a la vez y registre el resultado. No se debe atribuir una falla de soldadura a la extrusora hasta que también se hayan verificado las variables de fabricación.
Utilice la solución de línea de producción de perfiles de ventanas de uPVC de EANS para analizar el alcance completo del equipo. Solicite una propuesta detallada que abarque la compatibilidad de la formulación, los juegos de herramientas, la refrigeración, los controles, la manipulación, los acabados opcionales, los servicios auxiliares y la puesta en marcha.
Acordar los metros por hora aceptados para los perfiles especificados. La producción de masa se puede calcular como la velocidad de la línea en m/min × 60 × kg/m medidos; para múltiples hilos, sumar sus producciones. Informar los rechazos por separado y definir si la tasa cotizada corresponde a la producción bruta o al producto aceptado.
Durante la aceptación, utilice el compuesto, las herramientas y los criterios de calidad acordados durante un período de funcionamiento determinado. Incluya las dimensiones acondicionadas y las comprobaciones de fabricación de muestras. Para las comparaciones de energía, identifique el equipo medido y divida el consumo entre los kilogramos o metros aceptados.
No. Produce las secciones que posteriormente se cortan, mecanizan, refuerzan donde sea necesario, sueldan, se les colocan los herrajes y se acristalan.
Sí, dentro de su rango de operación validado, utilizando las herramientas y configuraciones adecuadas para cada sección. Confirme individualmente los productos necesarios para el marco, la hoja, el junquillo y los accesorios.
Utilice los ajustes especificados para la formulación, el diseño del husillo, la salida y la boquilla. Los puntos de ajuste del cilindro y la temperatura real de fusión son medidas diferentes; un único rango de temperatura genérico no constituye una receta de funcionamiento.
Envíe a EANS los planos de sus perfiles de ventanas de PVC y los requisitos de producción , incluyendo el compuesto, el color o acabado, la producción requerida para cada sección, las piezas de acoplamiento, los servicios y las pruebas de aceptación. Solicite una propuesta de equipos y herramientas a medida, con condiciones de prueba que demuestren la viabilidad de los perfiles para su sistema de ventanas.