सऊदी अरब परियोजना के लिए डब्ल्यूपीसी दरवाजा बनाने वाली मशीन ने फैक्ट्री परीक्षण सफलतापूर्वक पूरा कर लिया है।
22 अक्टूबर, 2026
एचडीपीई पाइप उत्पादन लाइन एक औद्योगिक एक्सट्रूज़न प्रणाली है जो उच्च घनत्व वाले पॉलीइथिलीन (एचडीपीई) कच्चे माल को निर्दिष्ट व्यास और मोटाई वाले पाइपों में परिवर्तित करती है। इसे निरंतर पाइप निर्माण के लिए डिज़ाइन किया गया है और यह जल आपूर्ति, कृषि सिंचाई, गैस वितरण और अन्य उपयुक्त द्रव परिवहन प्रणालियों जैसे अनुप्रयोगों में उपयोगी है।
यह गाइड एचडीपीई पाइपों के मुख्य अनुप्रयोगों, उनके निर्माण की प्रक्रिया और एचडीपीई पाइप उत्पादन लाइन में निवेश करते समय ध्यान रखने योग्य प्रमुख कारकों की व्याख्या करती है। इसमें उपकरण विन्यास, उत्पादन क्षमता और लाइन चयन को भी शामिल किया गया है ताकि निर्माता अपनी उत्पादन आवश्यकताओं का मूल्यांकन कर सकें और अपने लक्षित बाजार के लिए उपयुक्त समाधान चुन सकें।
एचडीपीई पाइप एक्सट्रूज़न लाइन में कई एकीकृत मशीनें होती हैं जो पॉलीइथिलीन कच्चे माल को निर्दिष्ट व्यास और मोटाई वाले पाइपों में परिवर्तित करती हैं। प्रत्येक घटक एक विशिष्ट कार्य करता है, जैसे सामग्री की फीडिंग और एक्सट्रूज़न से लेकर पाइप के आकार निर्धारण, शीतलन, ढुलाई और कटिंग तक। निम्नलिखित तालिका एक मानक एचडीपीई पाइप उत्पादन लाइन के मुख्य घटकों का विवरण देती है।
| घटक | मात्रा |
|---|---|
| स्वचालित फीडिंग प्रणाली | 1 सेट |
| सिंगल-स्क्रू एक्सट्रूडर | 1 सेट |
| एचडीपीई पाइप एक्सट्रूज़न डाई हेड | 1 सेट |
| वैक्यूम अंशांकन टैंक | 1 सेट |
| शीतलन जल टैंक | 1 सेट |
| हॉल-ऑफ मशीन | 1 सेट |
| पाइप काटने की मशीन | 1 सेट |
नोट: यह केवल संदर्भ के लिए एक बुनियादी कॉन्फ़िगरेशन है। वैक्यूम कैलिब्रेशन टैंक, कूलिंग टैंक और हॉल-ऑफ यूनिट की संख्या और विशिष्टताएँ लक्षित पाइप व्यास, दीवार की मोटाई, उत्पादन गति और आउटपुट आवश्यकताओं के अनुसार भिन्न हो सकती हैं। आवश्यकतानुसार डोज़िंग सिस्टम, ग्रेविमेट्रिक फीडर, पाइप कोइलर या स्टैकर जैसे सहायक उपकरण जोड़े जा सकते हैं।
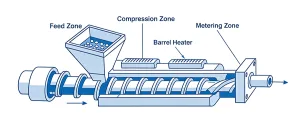
सिंगल-स्क्रू एक्सट्रूडर एचडीपीई पाइप एक्सट्रूज़न लाइन की मुख्य मशीन है । यह एचडीपीई रेज़िन को पाइप डाई हेड से गुजारने से पहले उसे प्रवाहित करती है, पिघलाती है, मिलाती है और समरूप बनाती है। इसकी प्लास्टिसाइज़िंग क्षमता और उत्पादन स्थिरता पाइप की सतह की गुणवत्ता, आयामी स्थिरता और उत्पादन दक्षता को सीधे प्रभावित करती है।
एचडीपीई पाइप एक्सट्रूज़न मशीन का मूल्यांकन करते समय दो कारक विशेष रूप से महत्वपूर्ण होते हैं:
एचडीपीई जल आपूर्ति पाइप, सिंचाई पाइप या अन्य पॉलीइथिलीन पाइप बनाने की योजना बना रहे निर्माताओं को लक्षित पाइप व्यास सीमा, आवश्यक उत्पादन और राल प्रसंस्करण आवश्यकताओं के अनुसार एक्सट्रूडर का चयन करना चाहिए। एक बड़ा एक्सट्रूडर स्वतः ही अधिक उपयोगी उत्पादन की गारंटी नहीं देता; डाई हेड, शीतलन प्रणाली और अन्य सहायक उपकरण भी इसकी क्षमता के अनुरूप होने चाहिए।
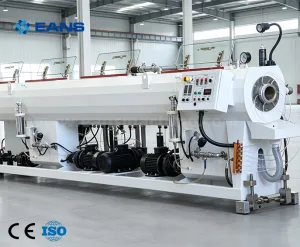
वैक्यूम कैलिब्रेशन टैंक और कूलिंग वॉटर टैंक मिलकर एक्सट्रूडेड एचडीपीई पाइप के आयामों को निर्धारित और स्थिर करते हैं। ये सिस्टम तब विशेष रूप से महत्वपूर्ण होते हैं जब निर्माताओं को लंबे उत्पादन चक्रों में एकसमान बाहरी व्यास, गोलाई और दीवार की मोटाई की आवश्यकता होती है।
वैक्यूम कैलिब्रेशन टैंक नियंत्रित वैक्यूम और साइजिंग उपकरण का उपयोग करके प्रारंभिक निर्माण चरण के दौरान गर्म पाइप को उसके निर्दिष्ट बाहरी व्यास को बनाए रखने में मदद करता है। कैलिब्रेशन स्लीव, वैक्यूम स्तर, जल वितरण और परिचालन गति को पाइप विनिर्देश के अनुरूप होना चाहिए।
प्रारंभिक आकार निर्धारण के बाद, शीतलन जल टैंक पाइप से ऊष्मा को दूर करता है, जिससे सामग्री को जमने और आगे की प्रक्रिया से पहले अपना आकार बनाए रखने का समय मिलता है। पर्याप्त और एकसमान शीतलन विरूपण और आयामी भिन्नता को कम करने में मदद करता है, विशेष रूप से उच्च उत्पादन दर पर पाइपों के उत्पादन के दौरान।
एचडीपीई पाइप उत्पादन लाइनों की तुलना करने वाले बी2बी खरीदारों के लिए , मुख्य विचारणीय बिंदु निम्नलिखित हैं:
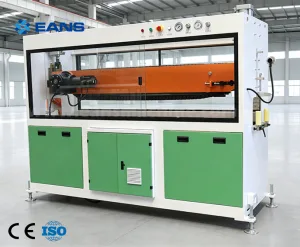
पाइप को खींचने वाली मशीन नियंत्रित गति से पाइप को आगे के उपकरण से होकर खींचती है। पाइप में खिंचाव, सतह को नुकसान या आकार में उतार-चढ़ाव से बचने के लिए इसकी कर्षण शक्ति और गति को एक्सट्रूडर के आउटपुट के साथ समन्वित किया जाना चाहिए।
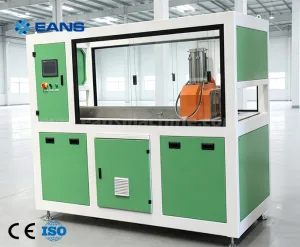
पाइप काटने की मशीन निरंतर रूप से उत्पादित पाइप को निर्दिष्ट लंबाई में काटती है। पाइप के व्यास, दीवार की मोटाई और उपयोग के आधार पर, मशीन उपयुक्त आरी-काटने या अन्य काटने की प्रणाली का उपयोग कर सकती है। छोटे, लचीले पाइपों के लिए, मानक निश्चित लंबाई काटने की व्यवस्था की तुलना में कुंडलित प्रणाली अधिक उपयुक्त हो सकती है।
एचडीपीई पाइप एक्सट्रूज़न लाइन का चयन करते समय , खरीदारों को यह सुनिश्चित करना चाहिए कि पाइप ढुलाई और कटिंग सिस्टम इच्छित पाइप रेंज और उत्पादन गति के अनुरूप हों। इससे यह सुनिश्चित करने में मदद मिलती है कि पूरी लाइन अलग-अलग आकार की मशीनों के समूह के बजाय एक समन्वित प्रणाली के रूप में काम करे।
एचडीपीई पाइप उत्पादन लाइन का सही विन्यास केवल एक्सट्रूडर मॉडल पर ही निर्भर नहीं करता। कोटेशन मांगने से पहले, निर्माताओं को लक्षित पाइप व्यास सीमा, दीवार की मोटाई (एसडीआर), सामग्री का ग्रेड, अपेक्षित उत्पादन और इच्छित उपयोग को परिभाषित करना चाहिए।
ये विशिष्टताएँ उपयुक्त एक्सट्रूडर क्षमता, पाइप डाई हेड, अंशांकन और शीतलन व्यवस्था, ढुलाई विन्यास और कटिंग विधि निर्धारित करती हैं। संपूर्ण उत्पादन श्रृंखला को इच्छित उत्पादों के अनुरूप बनाने से अनावश्यक क्षमता में निवेश करने या आगे चलकर अवरोध उत्पन्न होने से बचा जा सकता है।
ईएएनएस इन आवश्यकताओं का मूल्यांकन करके उपयुक्त एचडीपीई पाइप एक्सट्रूज़न लाइन कॉन्फ़िगरेशन की अनुशंसा कर सकता है। खरीदार अपने लक्षित पाइप आकार, आवश्यक उत्पादन क्षमता और स्थानीय बिजली आपूर्ति विनिर्देशों की जानकारी देकर अधिक सटीक उपकरण प्रस्ताव प्राप्त कर सकते हैं।
एचडीपीई पाइप निर्माण प्रक्रिया में एक्सट्रूज़न तकनीक का उपयोग करके उच्च घनत्व वाले पॉलीइथिलीन (एचडीपीई) रेज़िन को निर्दिष्ट व्यास, मोटाई और प्रदर्शन आवश्यकताओं के अनुरूप पाइपों में परिवर्तित किया जाता है। एक सामान्य एचडीपीई पाइप एक्सट्रूज़न प्रक्रिया में सामग्री की फीडिंग, मेल्टिंग, डाई फॉर्मिंग, वैक्यूम साइजिंग, कूलिंग, हॉल-ऑफ और कटिंग या कॉइलिंग शामिल हैं। आयामी सटीकता, पाइप की एकसमान गुणवत्ता और स्थिर उत्पादन बनाए रखने के लिए प्रत्येक चरण को ठीक से नियंत्रित किया जाना आवश्यक है।
एचडीपीई रेज़िन पेलेट्स को स्टोरेज हॉपर या मटेरियल फीडिंग सिस्टम से एक्सट्रूडर में स्थानांतरित किया जाता है। उत्पाद निर्माण के अनुसार, मास्टरबैच, रंग या अन्य अनुमोदित योजकों को प्रसंस्करण से पहले बेस रेज़िन के साथ उचित अनुपात में मिलाकर तैयार किया जाता है।
सामग्री की निरंतर आपूर्ति से एक्सट्रूडर को स्थिर आपूर्ति बनाए रखने में मदद मिलती है, जिससे पिघले हुए पदार्थ का एकसमान प्रवाह और विश्वसनीय उत्पादन सुनिश्चित होता है। सटीक सामग्री अनुपात की आवश्यकता होने पर ग्रेविमेट्रिक डोजिंग या अन्य उपयुक्त मीटरिंग सिस्टम का उपयोग किया जा सकता है।
सामान्य परिस्थितियों में, उचित भंडारण के बाद एचडीपीई रेज़िन को नियमित रूप से सुखाने की आवश्यकता नहीं होती है। हालांकि, गीली, दूषित या अनुचित तरीके से संग्रहित सामग्री का मूल्यांकन और निपटान रेज़िन आपूर्तिकर्ता की अनुशंसाओं के अनुसार किया जाना चाहिए। सामग्री तैयार करने की आवश्यकताएं रेज़िन के ग्रेड, योजकों और भंडारण की स्थितियों पर निर्भर करती हैं।
सिंगल -स्क्रू एक्सट्रूडर एचडीपीई राल को एक गर्म बैरल से गुजारता है। जैसे-जैसे स्क्रू घूमता है, सामग्री गर्म होती है, पिघलती है और समरूप रूप से मिश्रित होकर एक सतत पिघली हुई सामग्री बनाती है जो पाइप एक्सट्रूज़न के लिए उपयुक्त होती है।
स्क्रू का डिज़ाइन, बैरल का तापमान प्रोफाइल, स्क्रू की गति और सामग्री की फीड दर, ये सभी कारक प्लास्टिसाइजिंग प्रदर्शन और आउटपुट स्थिरता को प्रभावित करते हैं। उपयुक्त प्रसंस्करण स्थितियाँ अपूर्ण पिघलने, अत्यधिक तापीय संपर्क या अस्थिर पिघले हुए प्रवाह से संबंधित दोषों को रोकने में मदद करती हैं।
निर्माताओं के लिए, वांछित उत्पादन क्षमता प्राप्त करने और पिघले हुए पदार्थ की गुणवत्ता को स्थिर बनाए रखने के लिए उपयुक्त एचडीपीई पाइप एक्सट्रूज़न मशीन अनिवार्य है। एक्सट्रूडर का चयन पाइप के व्यास, दीवार की मोटाई, राल की गुणवत्ता और लक्षित उत्पादन के अनुसार किया जाना चाहिए।
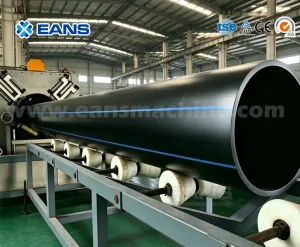
पिघला हुआ एचडीपीई एक पाइप एक्सट्रूज़न डाई हेड से गुजरता है, जो सामग्री को एक सतत ट्यूबलर आकार में ढालता है। डाई का डिज़ाइन और परिचालन स्थितियाँ प्रारंभिक पाइप ज्यामिति को निर्धारित करती हैं और पाइप की परिधि के चारों ओर सामग्री के वितरण को प्रभावित करती हैं।
कुछ जल आपूर्ति पाइपों जैसे पहचान पट्टियों की आवश्यकता वाले अनुप्रयोगों के लिए, एक संगत सह-एक्सट्रूज़न प्रणाली डाई हेड में एक समर्पित पट्टी चैनल के माध्यम से रंगीन एचडीपीई सामग्री को पाइप में डालती है। एक्सट्रूज़न के दौरान पाइप की सतह पर पट्टियाँ बन जाती हैं, जिससे इन पट्टियों के लिए अलग से प्रिंटिंग की आवश्यकता समाप्त हो जाती है।
डाई हेड, मैंड्रेल, पिघले हुए पदार्थ का वितरण और एक्सट्रूज़न की स्थितियाँ लक्षित पाइप के व्यास और दीवार की मोटाई के अनुरूप होनी चाहिए। उचित सेटअप से पाइप की ज्यामिति और स्ट्राइप प्लेसमेंट में एकरूपता प्राप्त करने में मदद मिलती है।
डाई हेड से निकलने के बाद, गर्म पाइप वैक्यूम कैलिब्रेशन सिस्टम में प्रवेश करता है। नियंत्रित वैक्यूम पाइप को साइजिंग स्लीव के साथ दबाकर रखता है ताकि आवश्यक बाहरी व्यास निर्धारित किया जा सके और प्रारंभिक शीतलन के दौरान उसका आकार बना रहे।
इसके बाद पाइप एक या अधिक शीतलन टैंकों से होकर गुजरता है, जहाँ परिसंचारी जल ऊष्मा को दूर करता है और पदार्थ को जमने देता है। आवश्यक शीतलन व्यवस्था पाइप के व्यास, दीवार की मोटाई, उत्पादन गति और लाइन की तापीय क्षमता पर निर्भर करती है।
सही कैलिब्रेशन और शीतलन स्थितियाँ बाहरी व्यास, गोलाई और आयामी स्थिरता को नियंत्रित करने में सहायक होती हैं। हालाँकि, दीवार की मोटाई में स्थिरता डाई डिज़ाइन, पिघली हुई धातु की स्थिरता, सामग्री प्रवाह और ढुलाई गति पर भी निर्भर करती है। निर्दिष्ट पाइप आयामों को प्राप्त करने के लिए इन सभी कारकों को एक साथ नियंत्रित करना आवश्यक है।
पाइप खींचने वाली मशीन नियंत्रित गति से पाइप को अंशांकन और शीतलन अनुभागों से होकर खींचती है। स्थिर उत्पादन बनाए रखने के लिए इसकी कर्षण शक्ति और परिचालन गति को एक्सट्रूडर के आउटपुट के साथ सिंक्रनाइज़ किया जाना चाहिए।
यदि सामग्री उत्पादन की तुलना में ढुलाई की गति बहुत अधिक या बहुत कम हो, तो पाइप के आकार में बदलाव आ सकता है या उसकी दीवार की मोटाई अस्थिर हो सकती है। अत्यधिक खिंचाव भी पाइप के आकार को प्रभावित कर सकता है, जबकि अपर्याप्त खिंचाव के कारण पाइप फिसल सकता है या उसकी गति अनियमित हो सकती है।
इसी कारणवश, ढुलाई की गति, एक्सट्रूडर का उत्पादन और शीतलन की स्थिति को स्वतंत्र रूप से समायोजित करने के बजाय एक समन्वित प्रणाली के रूप में समायोजित किया जाना चाहिए।
पाइप के पर्याप्त रूप से ठंडा हो जाने और अपेक्षित आकार प्राप्त कर लेने के बाद, इसे अंतिम रूप देने वाले भाग में भेजा जाता है। उत्पाद विनिर्देशों के आधार पर, यह लाइन स्वचालित कटिंग मशीन का उपयोग करके कठोर पाइपों को पूर्व निर्धारित लंबाई में काटती है, जिसके बाद उन्हें ढेर करने या इकट्ठा करने की प्रणाली लागू होती है।
कॉइल में आपूर्ति की जाने वाली कम व्यास वाली, लचीली एचडीपीई पाइपों के लिए, मानक निश्चित लंबाई वाली कटिंग और स्टैकिंग व्यवस्था के स्थान पर एक उपयुक्त पाइप कॉइलर का उपयोग किया जा सकता है। पाइप के व्यास, दीवार की मोटाई, कठोरता, आवश्यक डिलीवरी लंबाई और हैंडलिंग आवश्यकताओं के अनुसार फिनिशिंग उपकरण का चयन किया जाता है।
पाइपों को काटने या कुंडलित करने के बाद, पैकेजिंग और भंडारण से पहले, आयामी अनुपालन, सतह दोष, अंकन आवश्यकताओं और अन्य लागू उत्पाद मानकों के लिए तैयार पाइपों का निरीक्षण किया जा सकता है।
एचडीपीई पाइप की एकसमान गुणवत्ता संपूर्ण एक्सट्रूज़न प्रक्रिया पर निर्भर करती है, न कि किसी एक मशीन पर। मुख्य नियंत्रण कारकों में शामिल हैं:
निर्माताओं को यह भी सत्यापित करना चाहिए कि तैयार पाइप उनके लक्षित बाजारों में आवश्यक आयामी, यांत्रिक और अनुप्रयोग-विशिष्ट मानकों को पूरा करते हैं।
ईएएनएस, खरीदारों को इच्छित पाइप व्यास सीमा, दीवार की मोटाई, उत्पादन क्षमता और उत्पाद अनुप्रयोग के आधार पर एचडीपीई पाइप एक्सट्रूज़न लाइन कॉन्फ़िगरेशन चुनने में मदद कर सकता है। कोटेशन चरण में ये विशिष्टताएँ प्रदान करने से उपयुक्त एक्सट्रूडर, डाई हेड, कैलिब्रेशन और कूलिंग सिस्टम, ढुलाई और फिनिशिंग उपकरण निर्धारित करने में सहायता मिलती है।
एचडीपीई पाइप बनाने की मशीन में निवेश करना एक दीर्घकालिक उत्पादन निर्णय है, न कि केवल एक उपकरण की खरीद। पाइप निर्माताओं के लिए, इसका असली लाभ श्रम और ऊर्जा लागत को नियंत्रित करने, सामग्री के बेहतर उपयोग और निरंतर उत्पादन बनाए रखने में निहित है। एचडीपीई पाइप उत्पादन लाइनों की तुलना करते समय, मशीन की प्रारंभिक कीमत के साथ-साथ इन कारकों का भी मूल्यांकन किया जाना चाहिए।
एक स्वचालित एचडीपीई पाइप उत्पादन लाइन सामग्री की आपूर्ति, एक्सट्रूज़न, ढुलाई और कटाई को समन्वित करती है, जिससे नियमित मैनुअल हैंडलिंग कम हो जाती है। लाइन कॉन्फ़िगरेशन के आधार पर, स्वचालित आपूर्ति, सिंक्रनाइज़्ड नियंत्रण और स्वचालित लंबाई कटाई ऑपरेटरों को उत्पादन को अधिक कुशलता से प्रबंधित करने और बार-बार मैनुअल समायोजन की आवश्यकता को कम करने में मदद कर सकती है।
वास्तविक श्रम लागत में होने वाली बचत स्वचालन के स्तर, कारखाने की संरचना और उत्पादन आवश्यकताओं पर निर्भर करती है। इसलिए, खरीदारों को केवल व्यक्तिगत मशीन की विशेषताओं के आधार पर स्वचालन का आकलन करने के बजाय, पूरी उत्पादन लाइन की अपेक्षित कर्मचारी आवश्यकताओं और दैनिक परिचालन कार्यभार की तुलना करनी चाहिए।
एचडीपीई पाइप निर्माण लागत में बिजली की खपत एक महत्वपूर्ण भूमिका निभाती है। उपयुक्त एक्सट्रूडर ड्राइव, कुशल बैरल हीटिंग, थर्मल इन्सुलेशन और सटीक तापमान नियंत्रण अनावश्यक ऊर्जा खपत को कम करने के साथ-साथ स्थिर प्रसंस्करण स्थितियों को बनाए रखने में सहायक हो सकते हैं।
उपयुक्त अनुप्रयोगों में, सर्वो-चालित प्रणालियाँ परिचालन मांग के अनुसार मोटर आउटपुट को समायोजित करके ऊर्जा दक्षता में सुधार कर सकती हैं। हालांकि, बचत उपकरण के डिज़ाइन, पाइप की विशिष्टताओं और उत्पादन स्थितियों के आधार पर भिन्न-भिन्न होती है। खरीदारों को सामान्य ऊर्जा-बचत दावों पर भरोसा करने के बजाय, तुलनीय परिचालन स्थितियों के तहत तैयार पाइप के प्रति किलोग्राम वास्तविक या अनुमानित बिजली खपत की तुलना करनी चाहिए।
एचडीपीई पाइप उत्पादन की अर्थव्यवस्था पर कच्चे माल की लागत का सीधा प्रभाव पड़ता है। स्थिर एक्सट्रूज़न और सटीक प्रक्रिया नियंत्रण से शुरुआती अपशिष्ट, आकार में भिन्नता और अस्वीकृत पाइपों की संख्या कम करने में मदद मिलती है, जिससे उपयोग किए गए कच्चे माल से प्राप्त बिक्री योग्य उत्पाद की मात्रा में सुधार होता है।
जहां इच्छित अनुप्रयोग और लागू मानकों द्वारा अनुमति हो, वहां उपयुक्त पुनर्चक्रित पॉलीइथिलीन को भी सामग्री रणनीति के हिस्से के रूप में माना जा सकता है। इसका उपयोग सामग्री की गुणवत्ता, पता लगाने की क्षमता, अनुकूलता और उत्पाद आवश्यकताओं पर निर्भर करता है। पुनर्चक्रित सामग्री को हर पाइप अनुप्रयोग के लिए उपयुक्त नहीं माना जाना चाहिए, विशेष रूप से विनियमित पेयजल और गैस प्रणालियों के लिए।
निर्माताओं के लिए प्राथमिकता यह है कि वे सामग्री की लागत को निरंतर प्रसंस्करण और आवश्यक पाइप मानकों के अनुपालन के साथ संतुलित करें।
सबसे कम प्रारंभिक कोटेशन का मतलब यह नहीं है कि उत्पादन लागत भी सबसे कम होगी। निवेश करने से पहले, पूरी उत्पादन लाइन के अपेक्षित उत्पादन, कर्मचारियों की आवश्यकता, ऊर्जा खपत, सामग्री की बर्बादी, रखरखाव की ज़रूरतों और तकनीकी सहायता की तुलना करें।
ईएएनएस निर्माताओं को उनके लक्षित पाइप व्यास, दीवार की मोटाई, उत्पादन क्षमता और अनुप्रयोग आवश्यकताओं के अनुसार एचडीपीई पाइप एक्सट्रूज़न लाइन कॉन्फ़िगरेशन चुनने में मदद करता है। ये विवरण प्रदान करने से उपकरण कॉन्फ़िगरेशन को इच्छित उत्पादन लक्ष्यों के अनुरूप बनाया जा सकता है और खरीदारों को बेहतर निवेश निर्णय लेने में सहायता मिलती है।
एचडीपीई पाइप उत्पादन लाइन को ठीक से कॉन्फ़िगर करने के बावजूद, प्रक्रिया में भिन्नता के कारण असमान दीवार की मोटाई और खुरदरी पाइप सतह जैसी कमियां आ सकती हैं। ये समस्याएं अक्सर सामग्री की स्थिति, डाई के प्रदर्शन, एक्सट्रूज़न स्थिरता या बाद में आकार निर्धारण और शीतलन से संबंधित होती हैं। उत्पादन के उचित चरण में कारण की पहचान करने से निर्माताओं को कमियों को दूर करने, सामग्री की बर्बादी को कम करने और पाइप की गुणवत्ता को एक समान बनाए रखने में मदद मिलती है।
संभावित कारण: डाई हेड पर पिघले हुए पदार्थ का असमान वितरण, डाई की गलत सेंटरिंग, अस्थिर पिघले हुए पदार्थ का दबाव या अनियमित ढुलाई गति के कारण पाइप की परिधि के आसपास या उसकी लंबाई के साथ दीवार की मोटाई में भिन्नता आ सकती है।
इसे कैसे जोड़ेंगे:
रोकथाम संबंधी सुझाव: स्थिर एक्सट्रूज़न आउटपुट, सटीक डाई संरेखण और समन्वित ढुलाई नियंत्रण से दीवार की मोटाई में निरंतरता बनाए रखने और अस्वीकृत पाइपों की संख्या कम करने में मदद मिलती है।
संभावित कारण: अनुपयुक्त पिघलने के तापमान, सामग्री के खराब पिघलने, अत्यधिक कतरन, डाई जमाव या अस्थिर एक्सट्रूज़न स्थितियों के कारण सतह खुरदरी या अनियमित हो सकती है। लहरदार पैटर्न अनियमित पिघल प्रवाह, असमान शीतलन या अस्थिर वैक्यूम साइजिंग से भी संबंधित हो सकते हैं।
इसे कैसे जोड़ेंगे:
रोकथाम संबंधी सुझाव: सामग्री की गुणवत्ता में निरंतरता, उचित तापमान सेटिंग्स, एक साफ डाई हेड और स्थिर अंशांकन और शीतलन स्थितियां एचडीपीई पाइप की सतह को अधिक चिकनी और एकसमान बनाने में मदद करती हैं।
यदि परिचालन मापदंडों की जाँच के बाद भी ये समस्याएँ बनी रहती हैं, तो समस्या डाई डिज़ाइन, साइज़िंग सिस्टम, शीतलन क्षमता या एक्सट्रूडर और डाउनस्ट्रीम उपकरणों के बीच समन्वय से संबंधित हो सकती है। लक्षित पाइप व्यास, दीवार की मोटाई, रेज़िन ग्रेड और अपेक्षित उत्पादन के अनुसार एचडीपीई पाइप उत्पादन लाइन का चयन करने से उत्पादन संबंधी समस्याओं के बार-बार होने का जोखिम कम हो जाता है।
एचडीपीई पाइप एक्सट्रूज़न लाइन कॉन्फ़िगरेशन की अनुशंसा करते समय ईएएनएस इन आवश्यकताओं का आकलन कर सकता है, जिससे निर्माताओं को उनके इच्छित पाइप विनिर्देशों और उत्पादन स्थितियों के अनुरूप उपकरण का चयन करने में मदद मिलती है।
एचडीपीई पाइप उत्पादन लाइन चुनने से पहले, अपनी उत्पाद संबंधी आवश्यकताओं, लक्षित उत्पादन और बजट को परिभाषित करें। ये विवरण आपूर्तिकर्ताओं को उपयुक्त कॉन्फ़िगरेशन सुझाने और अधिक सटीक कोटेशन प्रदान करने में मदद करते हैं।
पाइप की विशिष्टताएँ: आवश्यक व्यास सीमा, दीवार की मोटाई और इच्छित उपयोग की पुष्टि करें।
उत्पादन क्षमता: अपना लक्षित उत्पादन और दैनिक परिचालन घंटे निर्दिष्ट करें।
कोटेशन का दायरा: जांचें कि कीमत में कौन-कौन से उपकरण, मोल्ड और सहायक प्रणालियां शामिल हैं।
तकनीकी सहायता: इंस्टॉलेशन, ऑपरेटर प्रशिक्षण, स्पेयर पार्ट्स और बिक्री के बाद की सेवा की उपलब्धता की पुष्टि करें।
इन कारकों की तुलना करने से आपको केवल कीमत के आधार पर नहीं, बल्कि अपनी वास्तविक उत्पादन आवश्यकताओं के आधार पर उपकरण प्रस्तावों का मूल्यांकन करने में मदद मिलती है।
ईएएनएस से एचडीपीई पाइप उत्पादन लाइन का कोटेशन प्राप्त करें
क्या आप अपनी फैक्ट्री के लिए एचडीपीई पाइप एक्सट्रूज़न लाइन की तलाश में हैं? अपनी लक्षित पाइप साइज़, आवश्यक उत्पादन और उपयोग के बारे में ईएएनएस से संपर्क करें। हमारी टीम आपकी आवश्यकताओं का आकलन करके उपयुक्त उपकरण कॉन्फ़िगरेशन और कोटेशन पर चर्चा कर सकती है।